CNC铝合金异形型腔工件加工后容易残留凹槽铣削刀纹,人工打磨难以清理,直接电镀易出现外观缺陷。广东巨丰自动化依托巨丰干式溜光机,可有效去除铝合金工件内部凹槽刀纹,工件表面均匀整平,为后续电镀工序提供稳定优质的预处理表面,适合铝合金批量精密抛光。
CNC加工后的铝合金异形结构件,经常遇到一个行业难题:工件表面、内部凹槽与型腔位置留存大量铣削刀纹。这类藏在凹槽内的刀痕,人工打磨很难充分处理到位;如果直接进入电镀工序,刀纹缺陷会直接体现在镀层表面,造成电镀后外观瑕疵,提升产品返工风险。
广东巨丰自动化依托巨丰干式溜光机,针对这款带多型腔凹槽的CNC铝合金工件开展工艺验证。
✅溜光前:工件型腔、凹槽区域明显留存CNC加工刀纹,凹槽内部位置人工抛光难以充分处理;
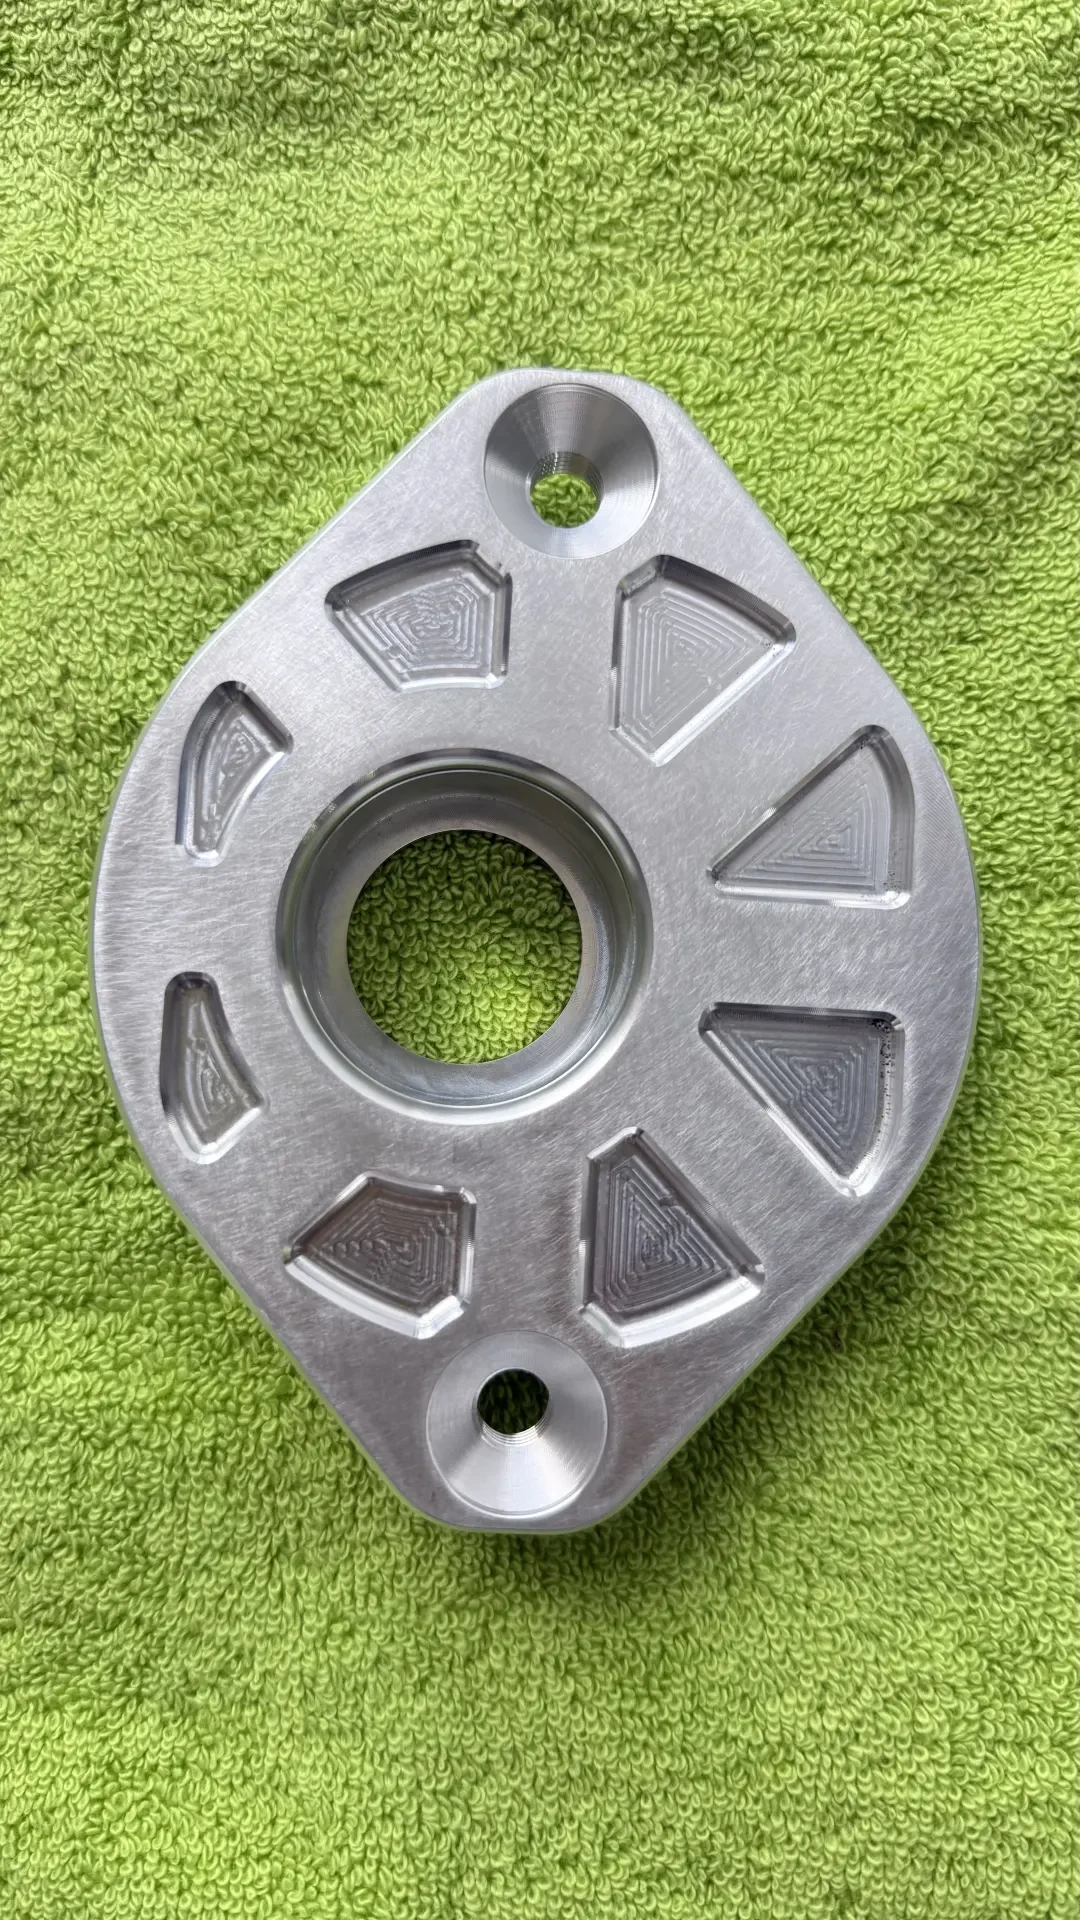
✅干式溜光加工后:工件表面以及凹槽、型腔内部刀纹得到通透去除,表面均匀整平,型腔边角位置也可以充分研磨到位;
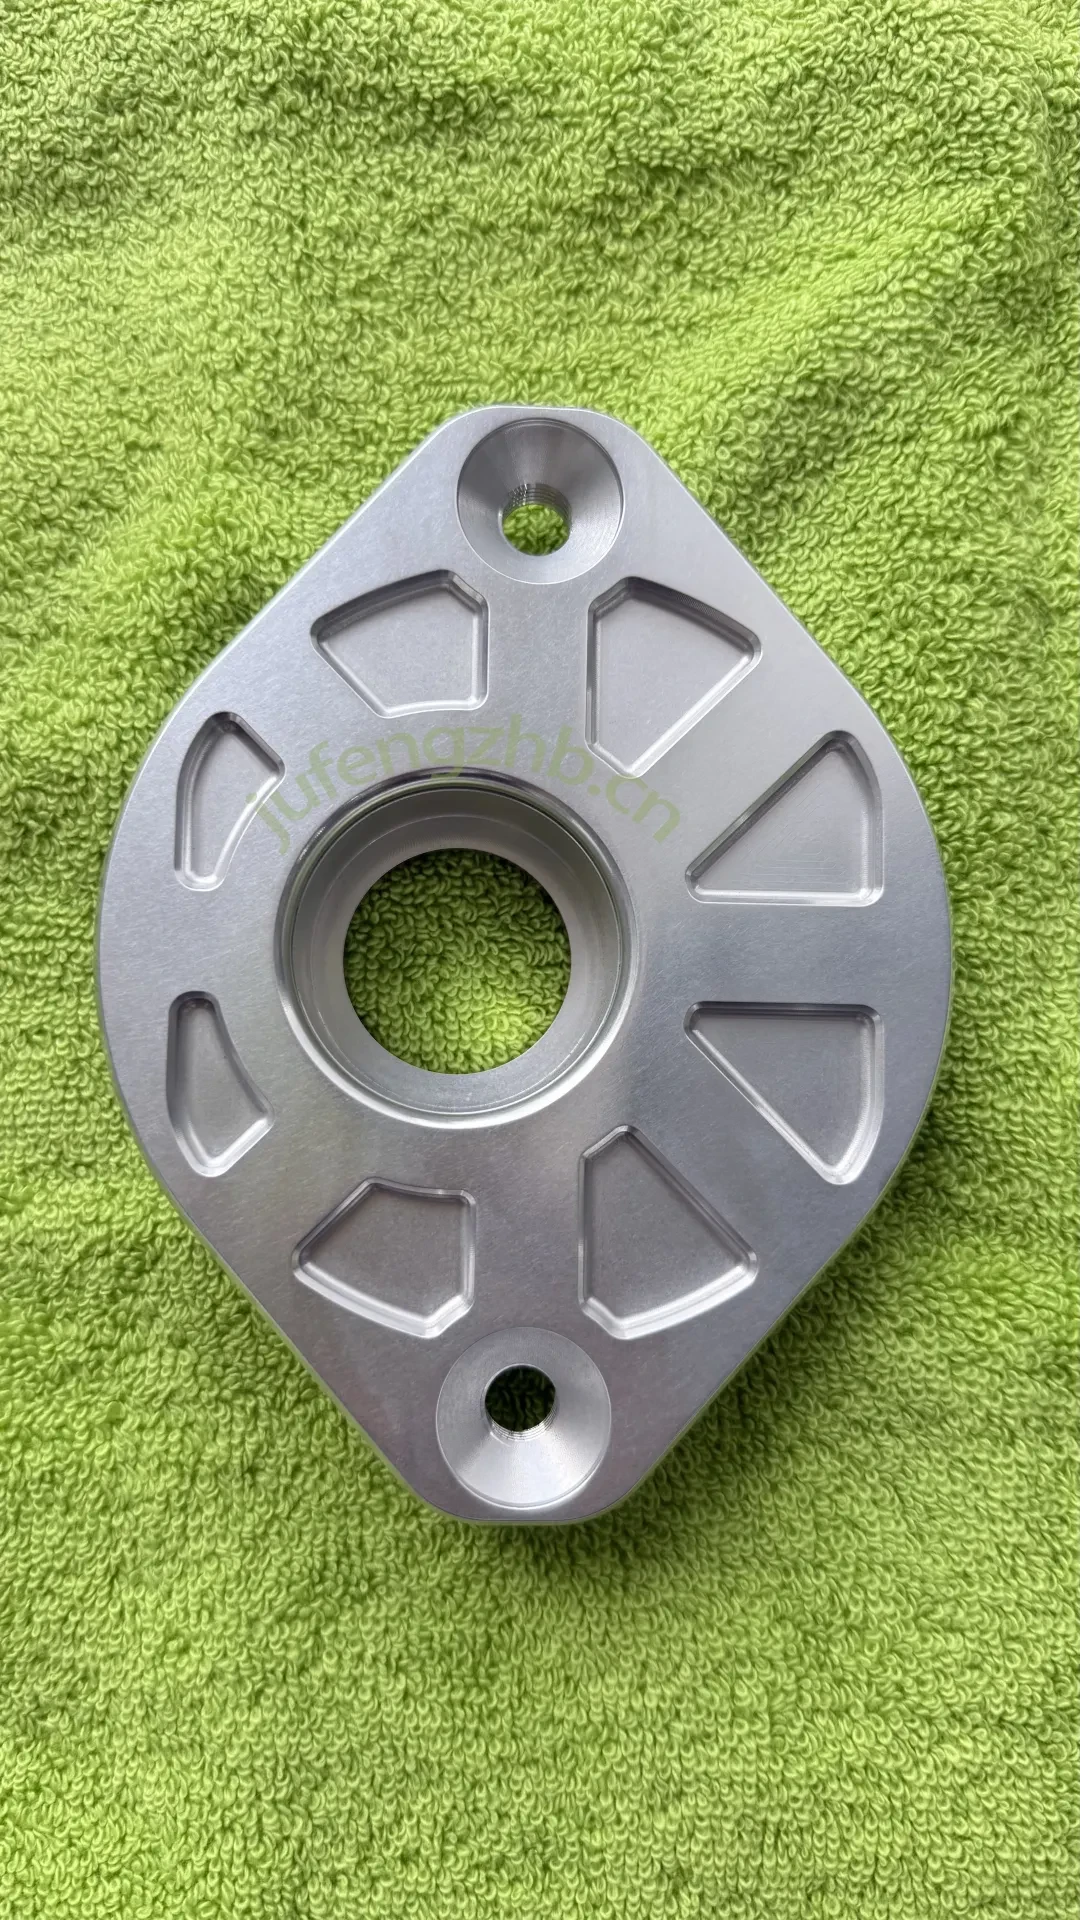
✅电镀成品效果:经过巨丰干式镜面溜光机预处理后的工件,再进行电镀,镀层均匀,外观品质稳定,满足客户电镀表面处理的品质要求。
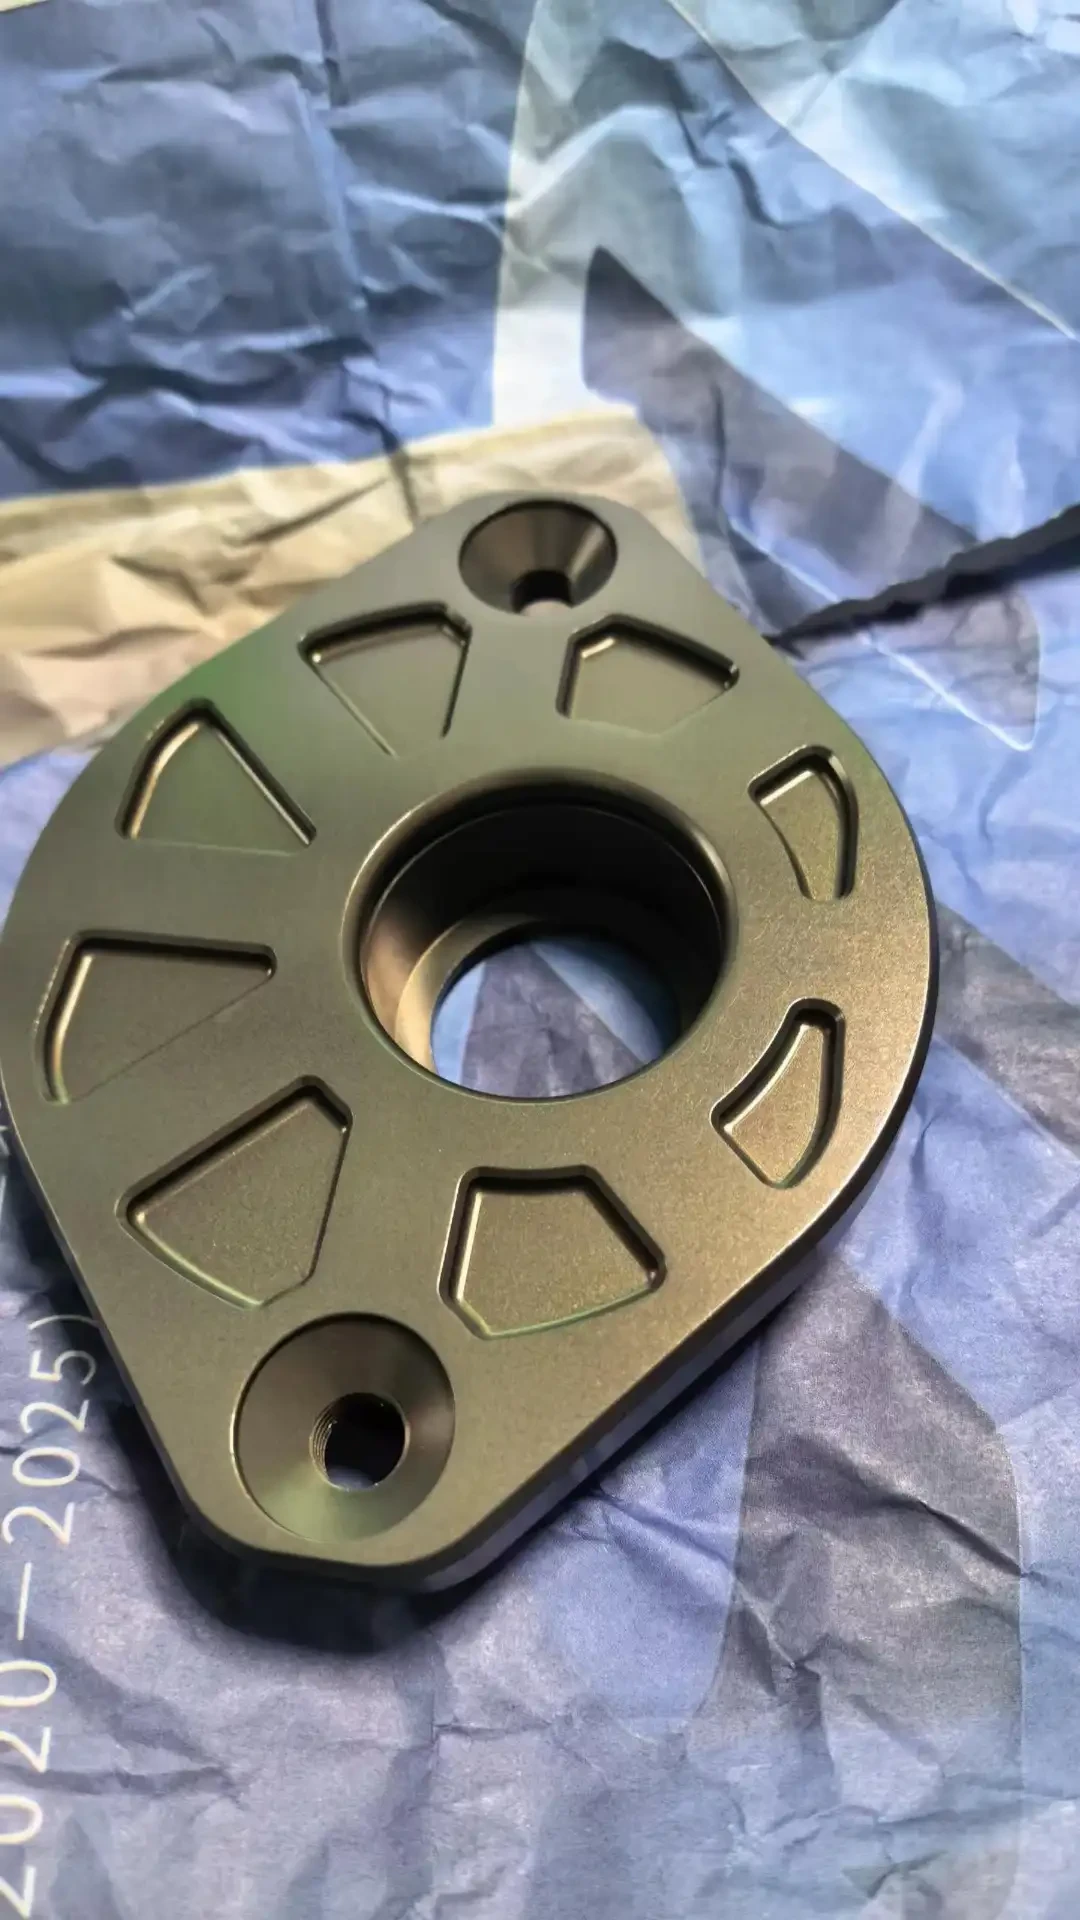
整套干式溜光属于干式研磨工艺,不需要水体参与加工,省去湿法抛光配套污水处理工序,适合作为铝合金件电镀前的表面精加工工序。针对不同结构、不同材质的CNC加工工件,广东巨丰自动化可以根据产品结构、型腔、凹槽复杂程度定制对应的干式溜光工艺方案,可提供工件试样打样,验证表面处理效果。#巨丰自动化抛光#干式溜光机#CNC铝合金去刀纹