本文针对MIM粉末冶金液压泵齿轮、齿圈人工抛光公差难把控、批量光泽不一致等行业痛点,介绍干式溜光可控研磨工艺优势,通过干式溜光工艺微切削不影响工件余量,稳定提升工件表面光洁度至Ra0.2以内,有效规避尺寸超差问题,适合精密粉末冶金传动件批量表面处理。
MIM粉末冶金成型的液压泵齿轮、齿圈,属于精密传动零配件,尺寸公差直接影响液压泵的装配精度与运行稳定性。
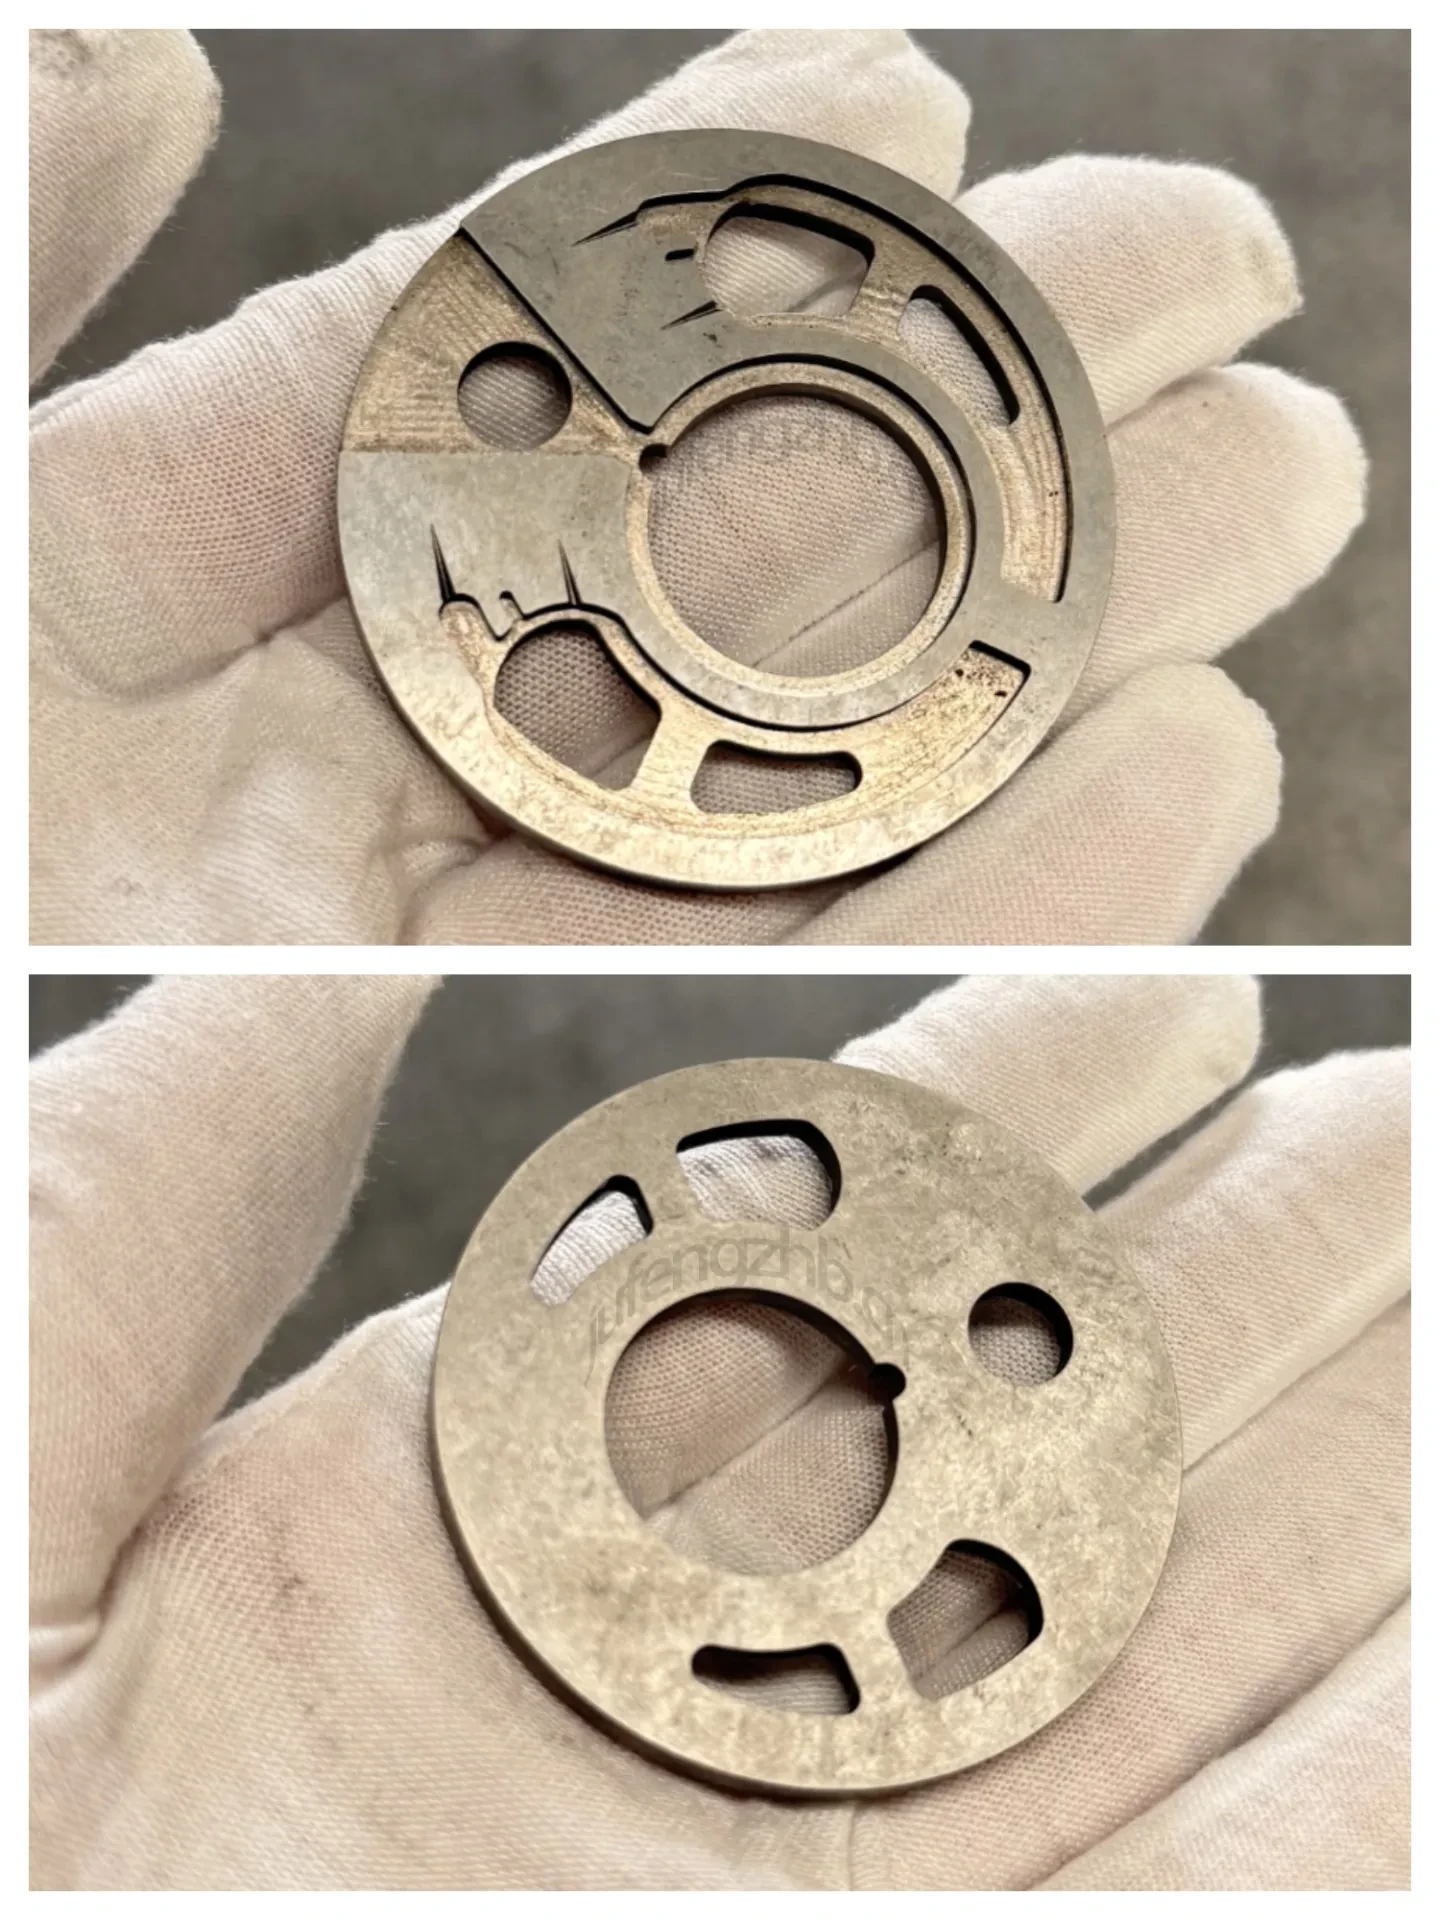
《液压泵MIM粉末冶金齿轮溜光前》
传统人工抛光方式很难均匀把控研磨余量,容易出现局部去除量偏大,造成工件公差偏移;同时批量生产时,成品表面光泽参差不齐,良品管控压力大。
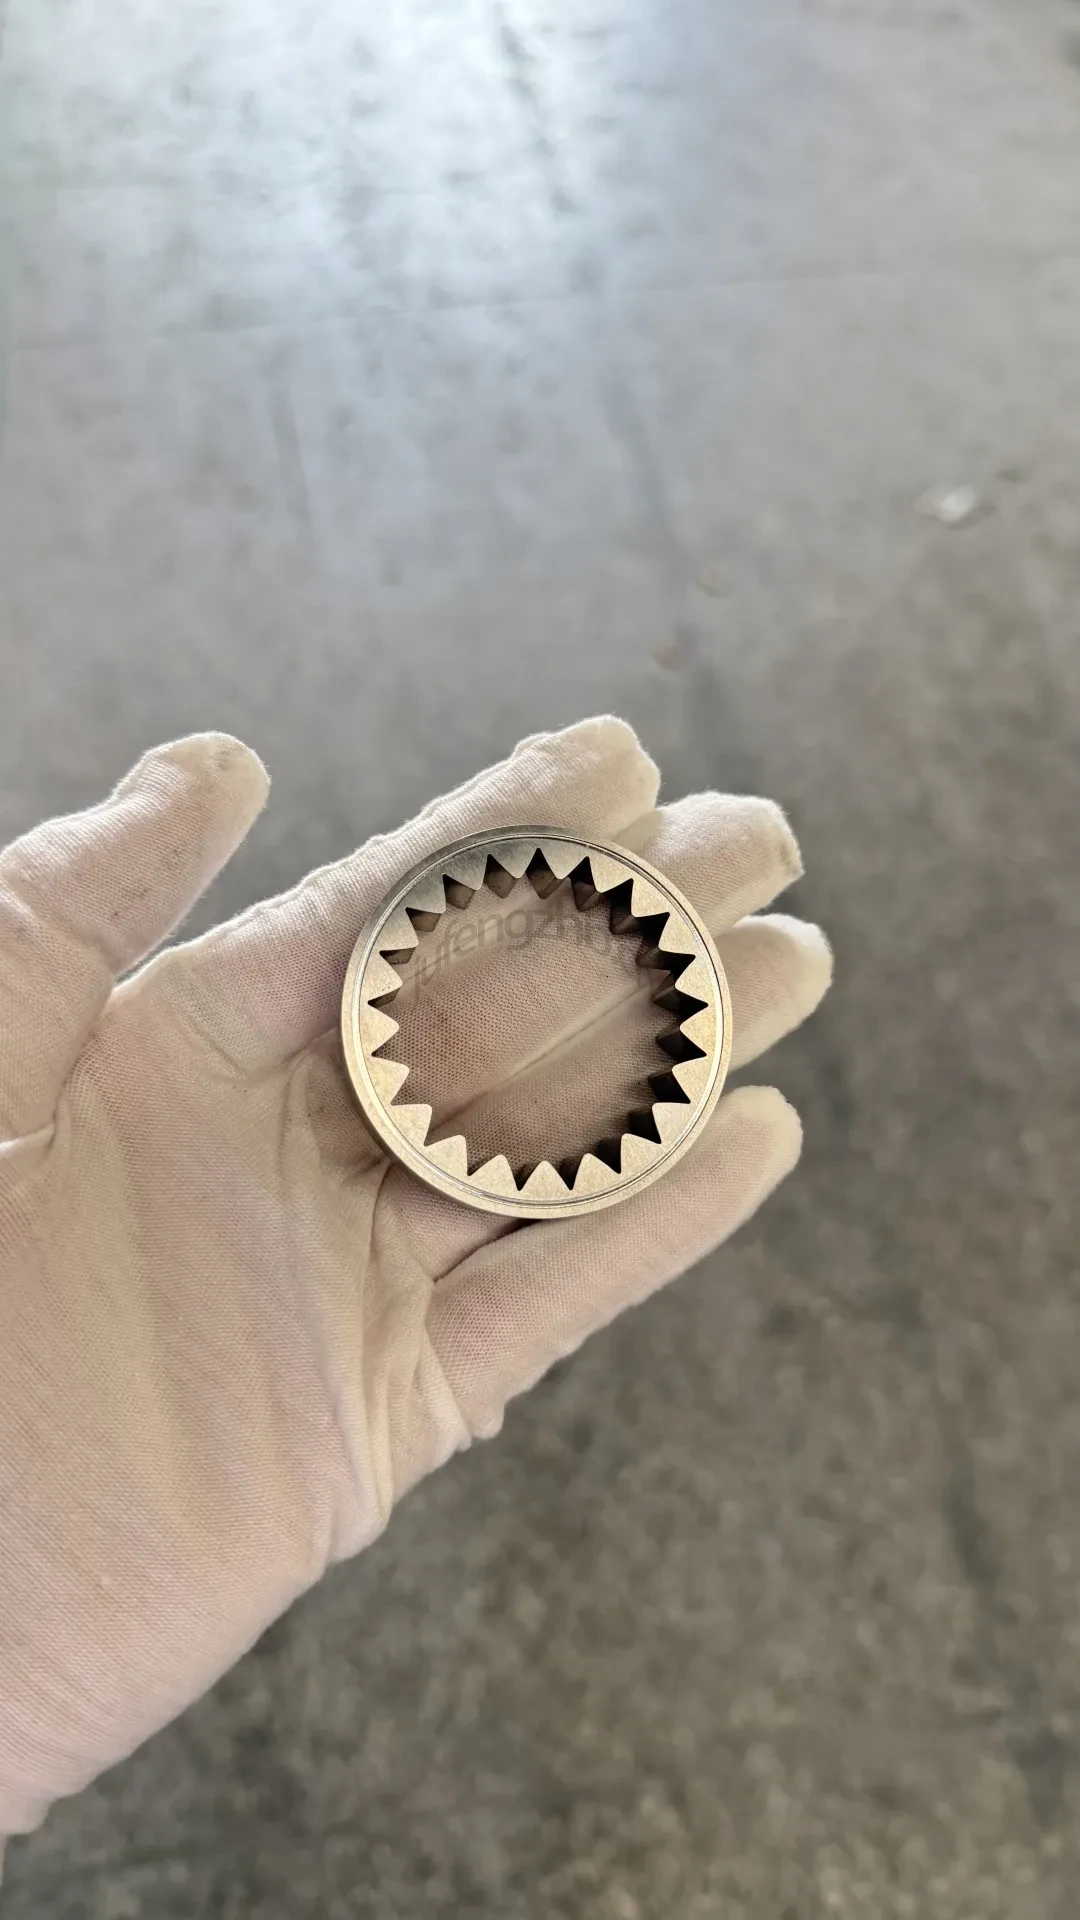
<液压泵MIM粉末冶金齿圈溜光前>
广东巨丰自动化针对MIM粉末冶金液压泵齿轮、齿圈的特性,配套干式镜面溜光工艺方案。依托干式研磨的可控加工逻辑,研磨量可以根据工件图纸要求调试设定,降低过度研磨带来的尺寸超差风险,批量加工的表面一致性更好。
经过工艺调试后的工件,齿面、齿圈轮廓可以获得均匀细腻的表面效果,光洁度稳定达到Ra0.2以内,适合精密传动件的批量表面处理需求。
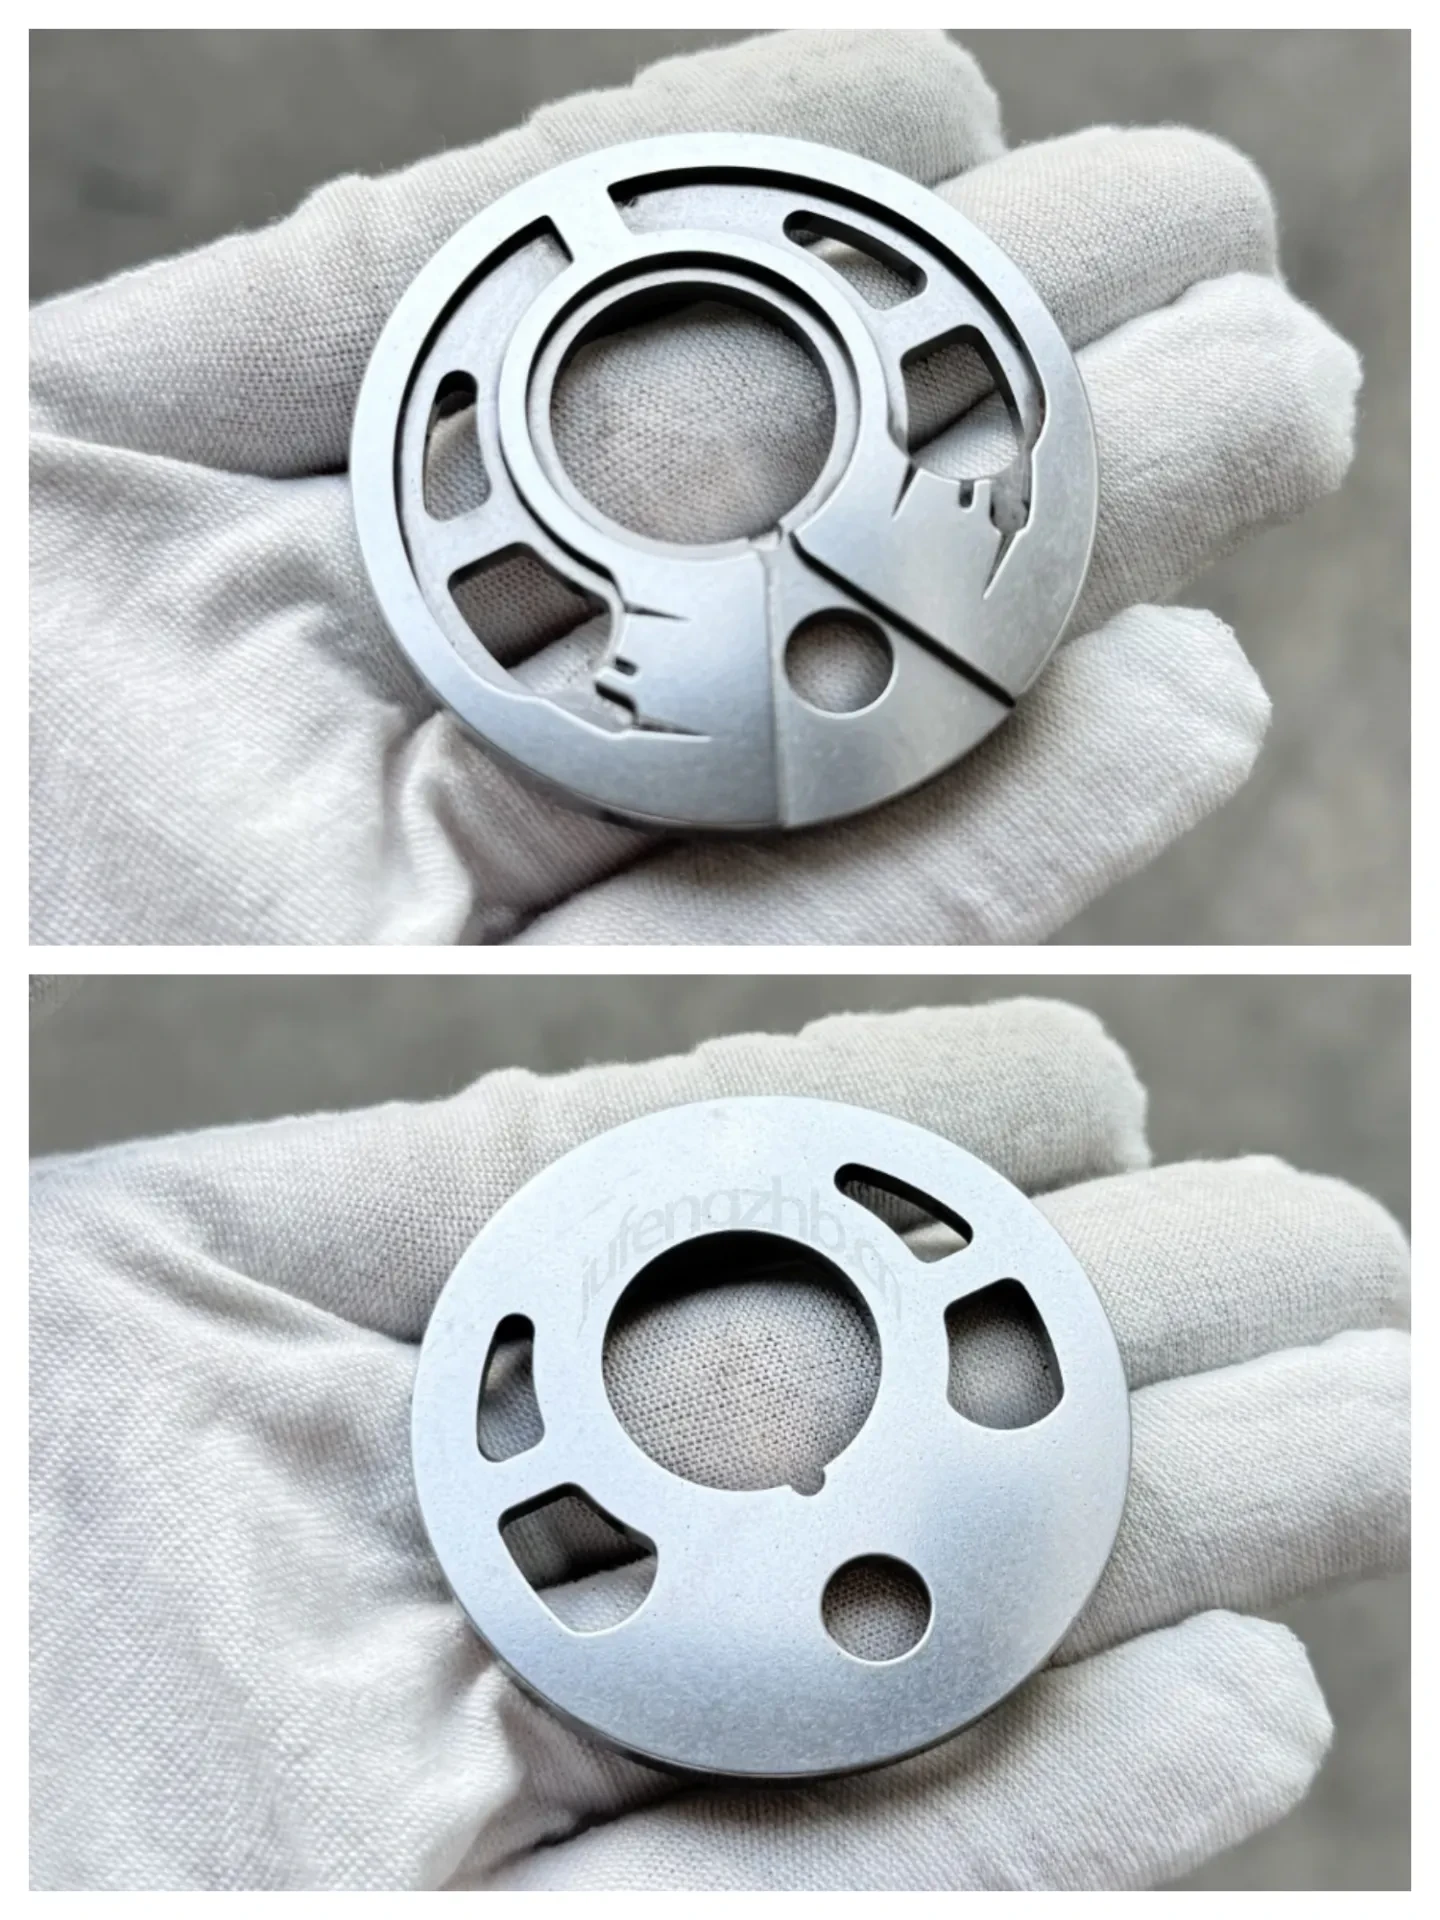
《液压泵MIM粉末冶金齿轮溜光后》
整套干式溜光工序无需加水,配套除尘收集系统,生产环境更整洁,适配精密粉末冶金件的量产加工。我们支持工件寄样测试,根据齿轮、齿圈的材质、公差要求以及目标光洁度,定制适配的研磨参数方案。
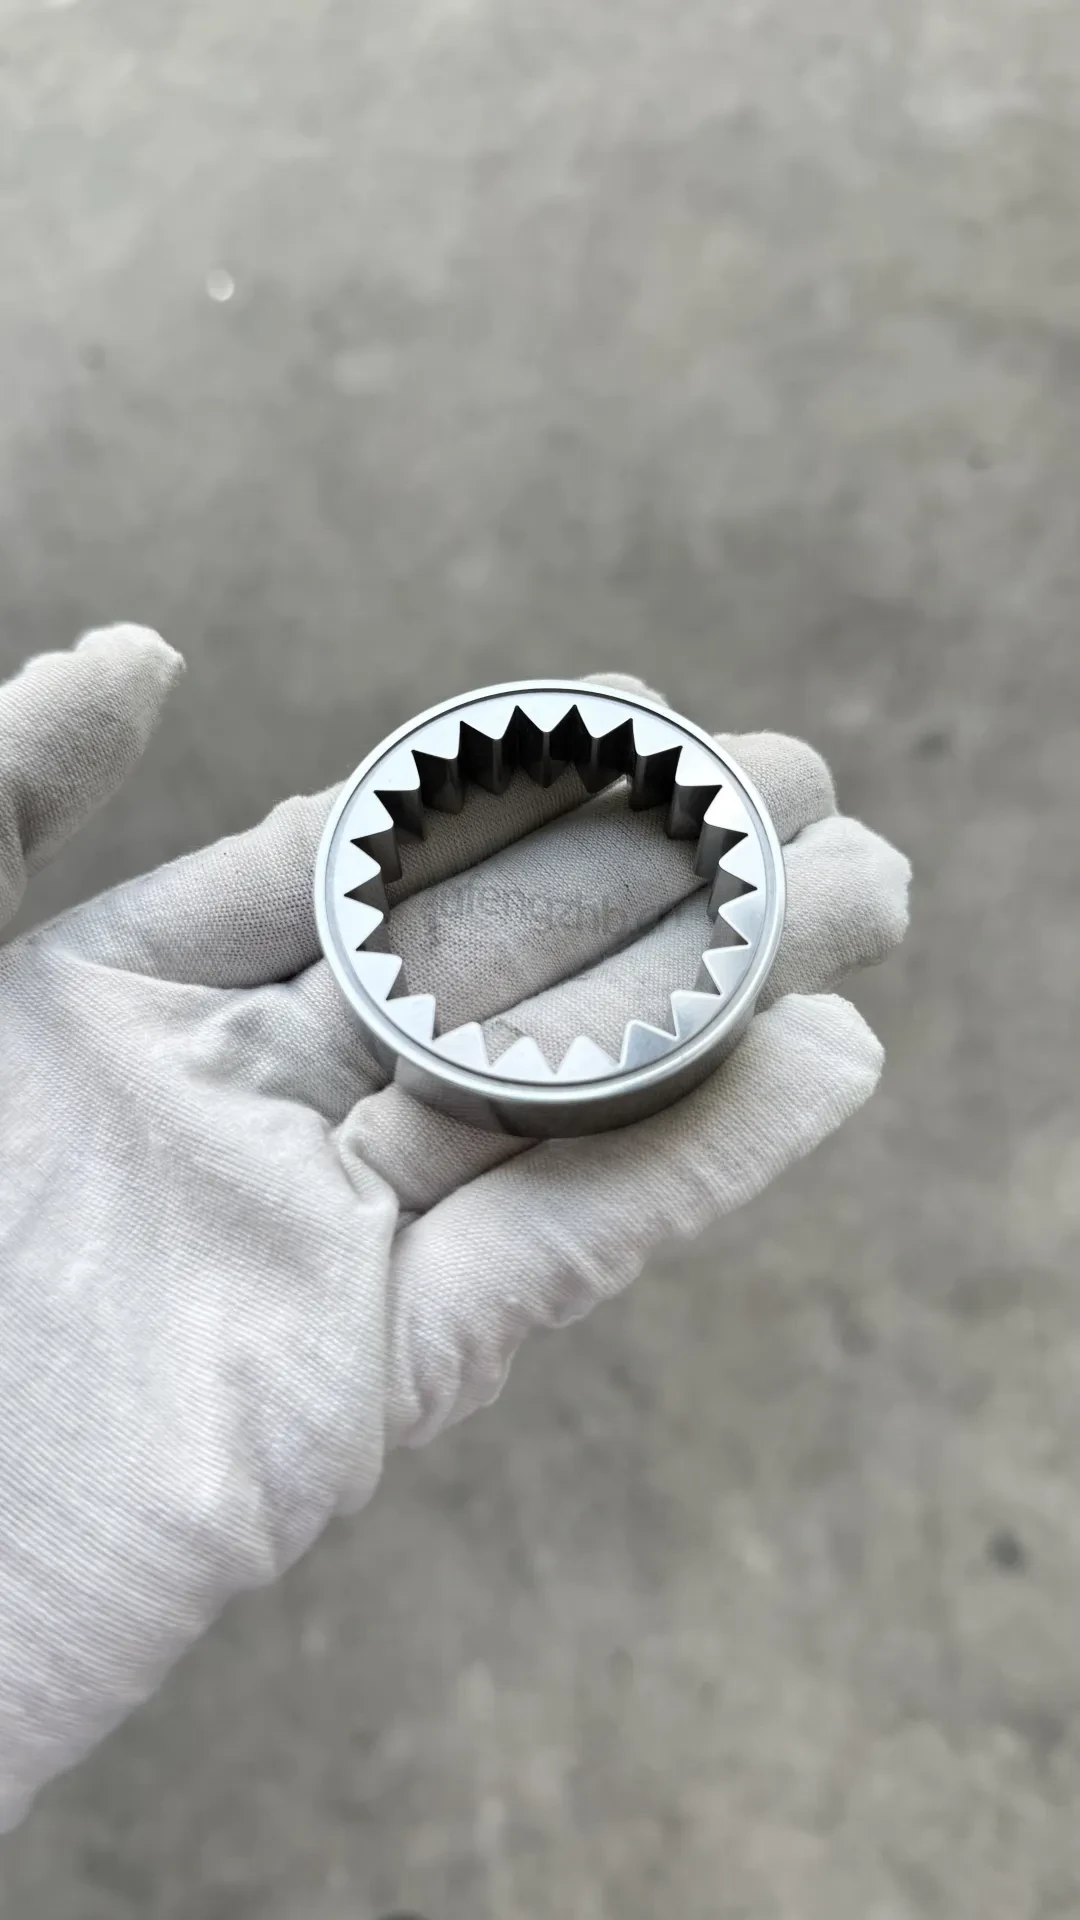
《液压泵MIM粉末冶金齿圈溜光后》
有MIM粉末冶金精密件表面处理需求的客户,可联系我们沟通试样方案。#MIM粉末冶金抛光 #液压泵齿轮齿圈表面处理 #干式溜光工艺 #精密件公差控制 #佛山自动化设备厂家